
作者:赛铂数控
发布时间:2026-09-11
访问量:17
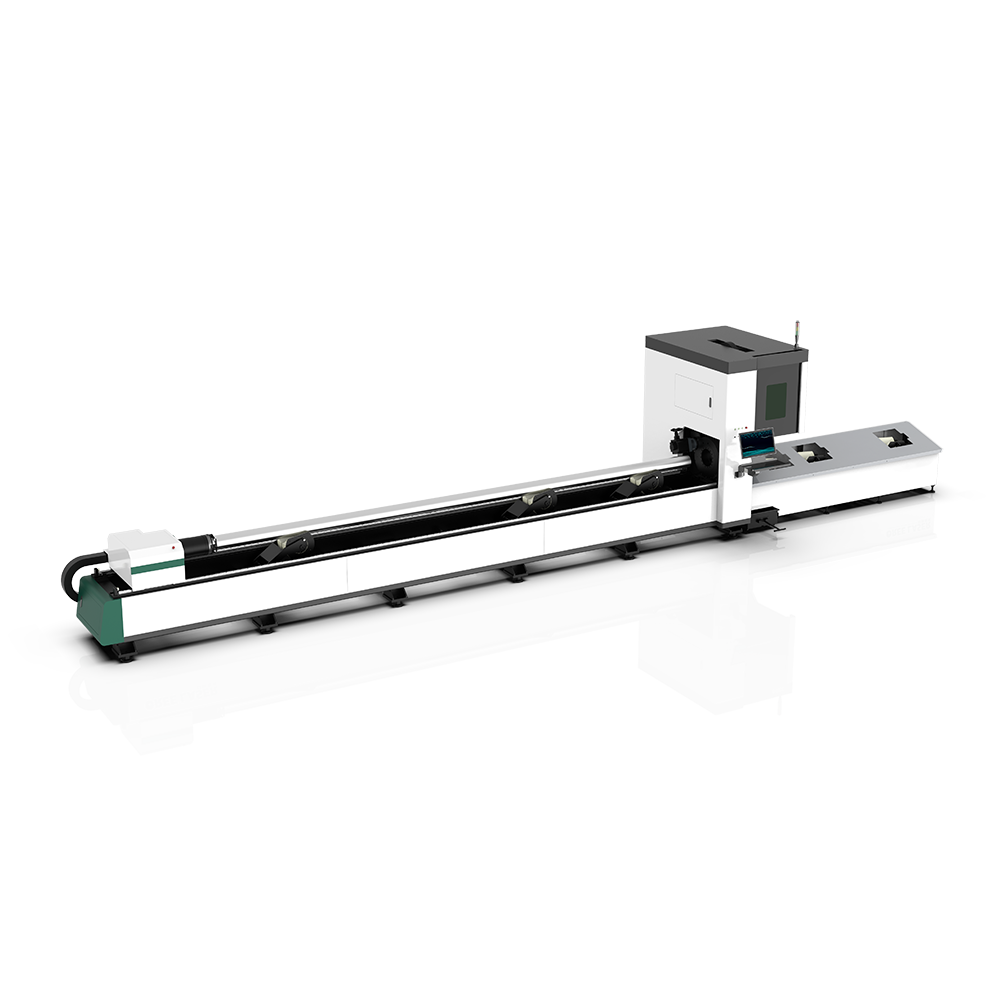
激光切管机可以加工异型管材,但不是所有异型管都能稳定切割,要看管材截面形状、尺寸、夹持方式以及设备的配置。
可加工常见异型管类型
椭圆管、矩形方管、扁圆管、D 型管、八字管、槽钢、角钢等都属于常规可加工品类,能完成切断、开孔、切坡口、切斜角、轮廓镂空等工艺。这类管材截面相对规整,卡盘可以可靠夹持,旋转过程中形变量小,是市面上激光切管机比较成熟的加工对象。
限制异型管加工的关键因素
夹持与旋转稳定性 异型管截面不对称,旋转时重心偏移,容易出现抖动、甩管。如果管材本身壁厚薄、长度长,旋转跳动会直接导致激光焦点偏移,出现切口歪、底部挂渣、切不透。针对这类工件,需要增加辅助托料支撑,降低旋转转速。
管材外形干涉 切割过程中,激光头、喷嘴不能和管壁发生碰撞。凹凸起伏大的复杂型材,旋转时很容易撞到切割头,就无法加工。截面外轮廓起伏越大,对切割头防撞感应、行程空间要求越高。
管材材质与壁厚 和圆管一样,碳钢更容易加工;不锈钢、铝合金热量集中,异型截面转角位置容易过热变形。薄壁异型管受热变形会比圆管更明显,厚壁异型管则对激光功率、穿孔工艺要求更高。
设备配置差异 普通基础款激光切管机大多只擅长圆管、标准方管;要稳定加工各类异型型材,需要选配防碰撞系统、可调节软爪卡盘、随动托料架,同时软件要支持异型管三维图形解析。简易切管机面对复杂异型件,加工稳定性会大幅下降。
加工特点总结
规整异型管(方管、椭圆管、D 型管)批量加工优势很强,一次装夹就能完成多道工序,省去后续二次加工;重心不对称、轮廓凹凸复杂的异型型材,不是不能切,而是生产效率下降,废品率会上升,需要提前打样验证。
Q:异型管切割会不会比圆管贵?
A:会。异型管需要调试专用夹具,旋转速度降低,单件加工时长增加;不对称工件打样成本也更高,小批量订单单价会明显高于普通圆管。
Q:不规则的折弯型材可以直接上激光切管机切割吗?
A:不建议。弯曲变形的型材装夹后旋转跳动极大,容易撞坏喷嘴和切割头,一般要先校直再上机。
下一条:激光切管机运行成本高不高?


