
作者:赛铂数控
发布时间:2026-08-24
访问量:57
选购激光切管机,不能只看“多少瓦”和“多少钱”,真正影响切割效率、精度、稳定性和后期使用成本的,是整套核心配置是否匹配你的管材类型和加工需求。
比较值得重点关注的是下面这些配置。
1. 激光器功率
激光器是整机核心之一。
常见功率有:
1500W、3000W、6000W、12000W甚至更高。
功率越高,通常切割厚度和效率越高,但并不是越大越好。
例如主要加工薄壁不锈钢管、碳钢管,3000W左右可能已经够用;如果经常切厚壁管、大直径管,则需要更高功率。
选功率时要结合:
管材材质
最大壁厚
常用壁厚
切割速度要求
后期产能需求
不要只按“最大切割厚度”选,最好按你最常加工的材料来定。
2. 激光器品牌和稳定性
同样是3000W,不同激光器的光束质量、稳定性、售后和寿命差别可能比较大。
常见关注点包括:
光束质量、输出稳定性、电光转换效率、保修政策、售后响应速度。
对于长期量产设备来说,稳定性往往比单纯低价更重要。
3. 切割头
切割头直接影响切割质量。
要重点看:
是否自动调焦;
聚焦精度;
防撞功能;
高度跟随性能;
镜片保护;
是否支持高功率。
自动调焦切割头对于不同壁厚和不同材料切换更方便。
如果设备经常切复杂孔位、异形轮廓,切割头的跟随响应速度也很重要。
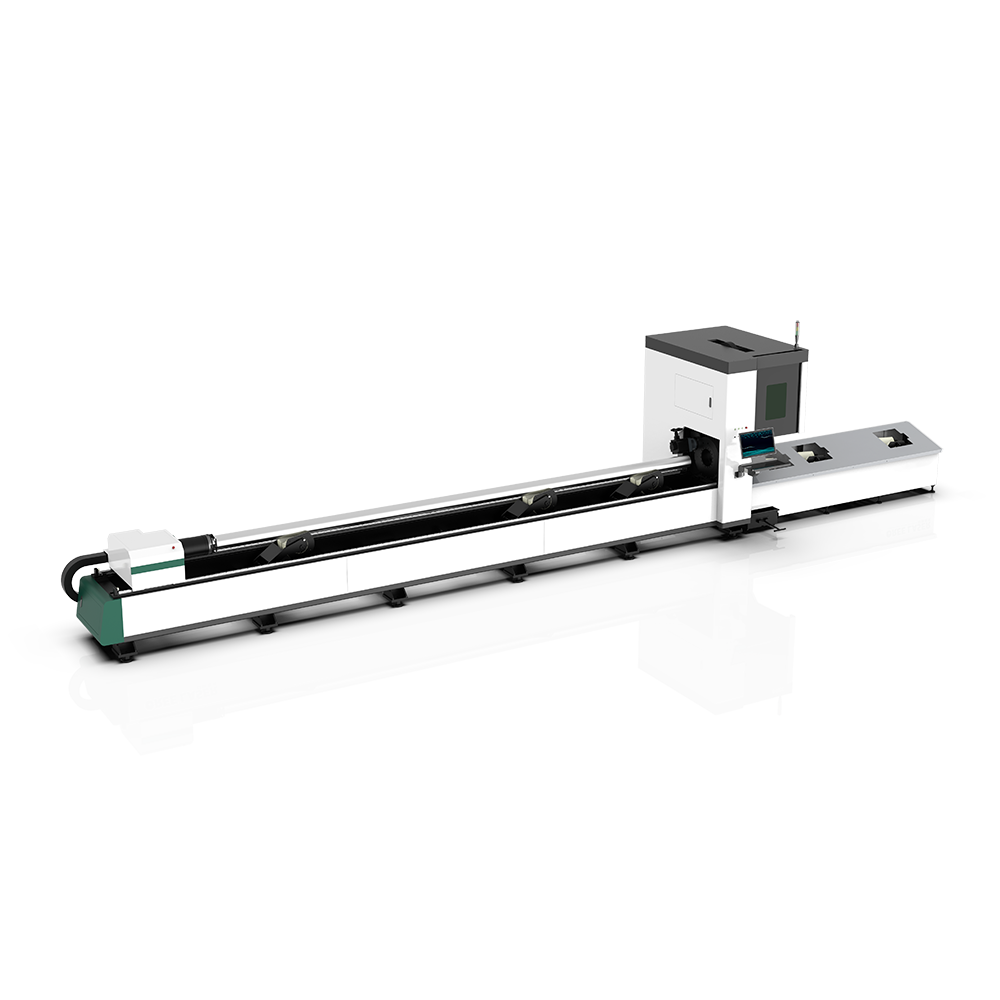
4. 卡盘精度
激光切管机和激光切板机最大的区别之一,就是卡盘系统。
卡盘主要负责:
夹紧管材;
旋转定位;
保持同心度。
选购时要重点看:
卡盘夹持范围、重复定位精度、旋转精度、夹紧稳定性。
如果卡盘同心度不好,即使激光器很强,也容易出现:
孔位偏移;
切口错位;
首尾不一致。
尤其是加工方管、矩形管、椭圆管时,卡盘性能非常关键。
5. 卡盘数量和结构
常见有:
双卡盘;
三卡盘;
四卡盘。
普通加工双卡盘比较常见。
如果需要减少尾料、提高长管稳定性,可以考虑三卡盘甚至四卡盘结构。
卡盘越多,不代表一定更好,还要看实际控制逻辑和机械结构是否成熟。
对于长管、重管加工,多卡盘优势会比较明显。
6. 最小尾料长度
这是很多采购人员容易忽略的参数。
所谓尾料,就是最后无法正常切割利用的那一段管材。
如果设备尾料是200mm,和尾料只有50mm甚至更短相比,长期大量加工下来,材料利用率差距会很明显。
对于不锈钢、铜材等高价值管材,这个指标尤其值得关注。
所以选设备时,不要只问:
“能切多厚?”
还要问:
“最短尾料能做到多少?”
7. 最大管径和最大承重
需要确认设备实际加工范围。
例如:
圆管最大直径;
方管最大边长;
最大单管重量;
最大管长。
有些设备标称可以切大直径管,但如果卡盘承重不足,实际加工厚壁重管时稳定性会下降。
因此,直径和承重必须一起看。
8. 床身和机械结构
床身刚性直接影响长期精度。
高功率激光切割过程中存在热量,同时长管旋转也会对机械结构产生负载。
要关注:
床身结构;
焊接工艺;
退火处理;
长期变形控制;
导轨安装精度。
设备刚买时精度好,不代表三年后还能保持。
真正好的机械结构,重点是长期稳定。
9. 伺服电机和驱动系统
激光切管机需要高速移动和高精度旋转。
伺服系统直接影响:
加速度;
定位精度;
响应速度;
加工效率。
尤其是切大量小孔、复杂图形时,伺服响应快慢会明显影响加工节拍。
选购时要看:
伺服品牌、功率配置、旋转轴控制方式、重复定位精度。
10. 减速机和传动系统
旋转轴、卡盘轴如果使用减速机,需要关注:
回程间隙;
刚性;
重复定位精度。
如果间隙过大,长期加工后容易影响孔位和切口精度。
高精度管材加工项目,对传动系统要求更高。
11. 数控系统
数控系统决定整机操作和运动控制。
需要关注:
操作是否方便;
图形导入是否稳定;
切割参数是否容易调整;
是否支持自动寻边;
是否支持断点续切;
是否支持穿孔策略;
是否支持自动避障。
对于操作人员来说,一个成熟的系统能够明显减少调机时间。
12. 套料软件
切管机耗材成本很高,因此套料软件非常重要。
好的套料软件可以:
提高材料利用率;
自动排版;
减少尾料;
识别管材轮廓;
优化切割顺序。
如果每天加工大量管材,套料效率带来的成本节省可能比设备价格差异更明显。
13. 是否支持坡口切割
如果后续需要焊接结构件,可以考虑带坡口切割功能的设备。
可以实现:
V型坡口;
Y型坡口;
部分复杂角度切割。
这样后续焊接前可能不需要再单独打磨坡口。
不过坡口切割对五轴控制、切割头结构和软件要求更高,价格也会明显增加。
如果业务暂时不需要,可以没必要一开始就上高配置。
14. 自动上下料系统
如果企业订单量大,可以考虑:
自动上料;
自动分料;
自动下料。
人工一根一根上管,产能很容易受限。
自动上下料适合批量、标准化生产。
但如果经常加工小批量、多规格管材,人工上料反而可能更灵活。
15. 除尘和抽烟系统
切管过程中会产生大量烟尘和金属粉尘。
如果抽尘系统不好,容易影响:
车间环境;
镜片寿命;
设备维护;
操作人员健康。
尤其是切不锈钢、镀锌管等材料时,除尘系统更不能忽略。
16. 气路系统
激光切割通常需要:
氧气;
氮气;
压缩空气。
不同气体影响切割速度、切面和成本。
因此还要看:
气路控制;
比例阀;
压力稳定性;
是否支持高压气体。
如果长期使用氮气,气耗成本也是后期运营成本的重要部分。
17. 重复定位精度
不要只看“定位精度”,还要看“重复定位精度”。
批量生产时,同一孔位重复切100根管,位置是否一致,比单次测量更重要。
通常要重点关注:
X/Y轴重复定位;
旋转轴重复定位;
卡盘重复夹紧精度。
18. 售后和备件
激光切管机属于长期生产设备。
真正影响使用体验的,往往是坏了以后多久能恢复生产。
因此选厂家时要问清楚:
是否有本地售后;
切割头镜片是否好买;
卡盘易损件是否常备;
激光器维修周期;
数控系统有没有远程诊断;
质保范围包含什么。
设备停机一天造成的损失,有时候比省下的采购价更高。
选购时可以重点记住这几个核心参数
如果只抓重点,可以优先比较:
激光器功率、切割头、卡盘精度、最小尾料、最大承重、重复定位精度、数控系统、套料软件、自动上下料和售后服务。
简单来说,激光切管机不是“功率越高越好”,而是要看功率、机械结构、卡盘、控制系统和实际管材需求是否匹配。
如果你是准备买设备,下一步最实用的是先把你常切的材质、管径、壁厚、长度、每天产量列出来,我可以直接按这些条件帮你整理一套激光切管机配置建议。


